

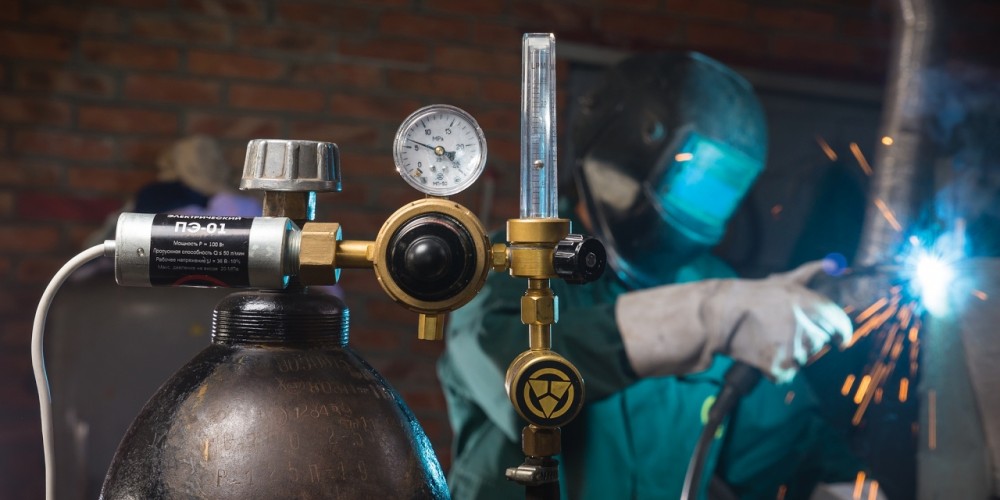
Сварка металлов с применением азота — это технология, которая используется для создания защитной среды в зоне сварочной ванны. Азот помогает предотвратить окисление расплавленного металла, снизить температуру плавления и улучшить качество сварного шва. Однако, в отличие от аргона, азот не является полностью инертным газом: при высоких температурах он может вступать в химические реакции с некоторыми металлами. Именно поэтому его применение требует точного понимания химических свойств свариваемых материалов. В этой статье мы подробно разберём, для каких металлов подходит азотная сварка, как она проводится и какие меры безопасности необходимо соблюдать.
Роль азота при сварке металлов
При сварке металлов образуется электрическая дуга, температура которой достигает нескольких тысяч градусов. В таких условиях расплавленный металл активно взаимодействует с кислородом и влагой, содержащимися в воздухе. Это приводит к окислению, образованию пор, трещин и снижению прочности сварного соединения.
Защитный газ выполняет две ключевые функции:
- Вытесняет воздух из зоны сварки, предотвращая контакт расплавленного металла с кислородом;
- Стабилизирует дугу, обеспечивая равномерное проплавление и формирование шва.
Азот относится к группе активных защитных газов, но его химическая активность проявляется избирательно. При обычных температурах азот инертен, однако в дуговом разряде он начинает реагировать с железом, титаном и алюминием, образуя нитриды. Присутствие нитридов в металле шва может резко снизить пластические свойства соединения и способствовать образованию трещин. Именно поэтому азот нельзя считать универсальным защитным газом — его применение требует учёта химической совместимости с конкретным металлом.
Сварка меди в среде азота
Медь — один из немногих металлов, который не реагирует с азотом в условиях дугового разряда. Это делает чистый азот эффективным защитным газом для сварки меди и её сплавов.
Азотная среда улучшает текучесть расплавленной меди, снижает риск образования дефектов и обеспечивает более равномерное формирование шва. Для сварки изделий из чистой меди чаще всего используют сварку неплавящимся вольфрамовым электродом в среде азота, аргона или гелия.
Преимущества сварки меди в азоте:
- отсутствие химического взаимодействия с расплавом;
- стабильное горение дуги;
- ровный шов без оксидных включений.
Сварка нержавеющих сталей в азоте
Аустенитные нержавеющие стали (например, марок 304, 316, 310) являются второй основной группой материалов, для которых применяется азотная сварка. Азот в этом случае выполняет не только защитную, но и легирующую функцию: он способствует сохранению аустенитной структуры и повышает коррозионную стойкость шва.
Особенности процесса
Исследования показывают, что сварка в чистом азоте требует снижения сварочного тока примерно на 40 % по сравнению со сваркой в аргоне. Это связано с более высокой теплопроводностью азота и его влиянием на энергетические характеристики дуги.
Однако при сварке в азоте существует риск пересыщения сварочной ванны азотом, что приводит к образованию пористости. Для предотвращения этого дефекта необходимо:
- использовать достаточно высокую скорость сварки;
- контролировать низкий тепловой ввод;
- применять газовые смеси на основе азота.
Эффективными считаются смеси N₂ + 5–20 % Ar и N₂ + 2–10 % H₂. Добавление водорода снижает растворимость азота в сварочной ванне, что способствует формированию аустенитно-ферритной структуры шва.
Ограничения применения
Азот не следует использовать для сварки:
- ферритных нержавеющих сталей (430, 409);
- дуплексных сталей (2205, 2507);
- мартенситных сталей (410, 420);
- высокоазотистых аустенитных марок (304LN, 316LN), где добавление азота может превысить его растворимость и вызвать дефекты.
Для этих материалов оптимальным защитным газом остаётся аргон.
Сварка алюминия и его сплавов
Алюминий, в отличие от меди, реагирует с азотом в дуговом разряде, образуя нитриды алюминия (AlN). Присутствие нитридов в металле шва резко снижает пластические свойства соединения и способствует образованию трещин.
По этой причине чистый азот не применяется для сварки алюминия и его сплавов. Для этих материалов используются инертные газы — аргон или гелий, которые не вступают в химические реакции с расплавленным алюминием.
Техника и параметры азотной сварки
Технологический процесс сварки с применением азота во многом схож с аргонно-дуговой обработкой, но имеет ряд отличий.
Оборудование и материалы
Для азотной сварки рекомендуется использовать:
- угольные стержни или электроды на основе графита;
- специализированные сварочные аппараты, аналогичные агрегатам для аргонно-дуговой сварки.
Применение вольфрамовых электродов в среде азота нецелесообразно: вольфрам взаимодействует с азотом с образованием легковоспламеняющихся соединений, а расход электродов возрастает в несколько раз.
Параметры режима сварки
При использовании угольного стержня рекомендуются следующие параметры:
| Параметр | Рекомендуемое значение |
|---|---|
| Напряжение дуги | 25–30 В |
| Диаметр электрода | не более 8 мм |
| Сила тока | 200–500 А |
| Расход азота (постоянный ток, прямая полярность) | до 10 л/мин |
Перед началом работ необходимо проверить оборудование и отрегулировать электрическое напряжение, температуру плавления и мощность тока в соответствии с толщиной и типом свариваемого металла.
Меры безопасности при работе с азотом
Азот не токсичен и не горюч, однако при работе с ним необходимо соблюдать меры предосторожности.
Защита органов дыхания
Газообразный азот не имеет цвета и запаха. При избыточном вдыхании его паров у человека может наблюдаться состояние заторможенности или опьянения. В замкнутых помещениях азот способен вытеснять кислород, создавая риск удушья.
Для подачи газа используются камеры или шланги, которые подают азот непосредственно в сварочную ванну. Это снижает вероятность вдыхания технического газа. При работе в плохо проветриваемых помещениях рекомендуется использовать средства защиты органов дыхания.
Контроль содержания кислорода
Содержание кислорода в рабочей зоне должно быть не менее 19 % по объёму. Помещения, где проводятся сварочные работы с использованием азота, должны быть оборудованы эффективной принудительной вентиляцией.
Преимущества сварки в азоте
Применение азота в качестве защитного газа имеет ряд преимуществ:
- Снижение риска деформации материала за счёт более равномерного нагрева;
- Устранение оксидных плёнок и загрязнений на поверхности шва;
- Ровные срезы без скосов;
- Уменьшение образования брызг и подрезов;
- Сохранение антикоррозийных свойств металла и продление срока его эксплуатации.
Кроме того, азот значительно дешевле аргона, что делает его экономически привлекательным для крупных предприятий с большим объёмом сварочных работ.
Часто задаваемые вопросы
Для каких металлов можно применять азотную сварку?
Азот эффективен для сварки меди и её сплавов, а также аустенитных нержавеющих сталей (304, 316, 310). Для алюминия, титана, ферритных и дуплексных сталей азот не применяется из-за риска образования нитридов и снижения качества шва.
Почему нельзя использовать вольфрамовые электроды в азоте?
Вольфрам взаимодействует с азотом с образованием легковоспламеняющихся соединений. Расход таких электродов возрастает в несколько раз, а качество сварки снижается. Для азотной сварки рекомендуется использовать угольные или графитовые электроды.
Какие газовые смеси на основе азота применяются?
Наиболее эффективны смеси N₂ + 5–20 % Ar и N₂ + 2–10 % H₂. Добавление аргона или водорода позволяет контролировать растворимость азота в сварочной ванне и предотвращать пористость.
Какой расход азота при сварке?
Средний расход азота при сварке постоянным током с прямой полярностью не превышает 10 л/мин. Точный расход зависит от мощности тока и типа свариваемого металла.
Заключение
Сварка металлов с применением азота — это эффективная технология, которая позволяет улучшить качество сварных соединений и снизить затраты на защитный газ. Однако её применение требует точного понимания химических свойств свариваемых материалов: азот подходит для меди и аустенитных нержавеющих сталей, но не может использоваться для алюминия, титана и ряда других металлов.
Компания «Азот Центр» поставляет азот высокой чистоты, соответствующий требованиям ГОСТ 9293-74, а также предлагает баллоны и криогенные ёмкости для хранения и транспортировки. Обратитесь к нашим специалистам — они помогут подобрать оптимальный газ для ваших сварочных задач.
Остались вопросы? Свяжитесь с нами — мы поможем! Звоните +7 (965) 414-05-58!


